

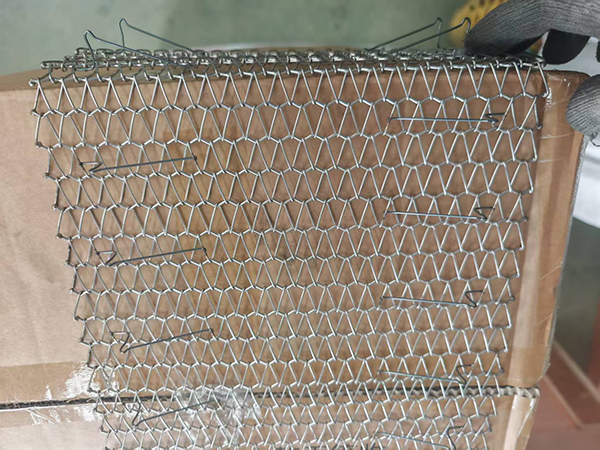
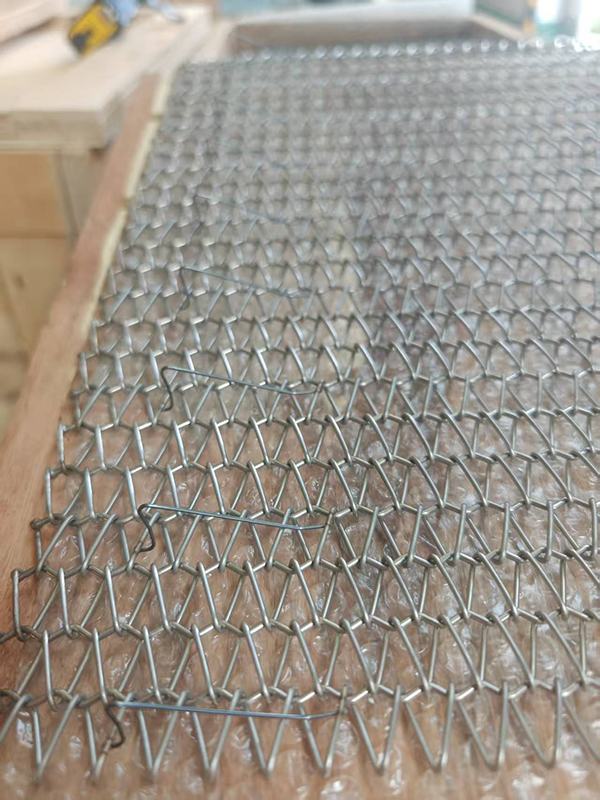
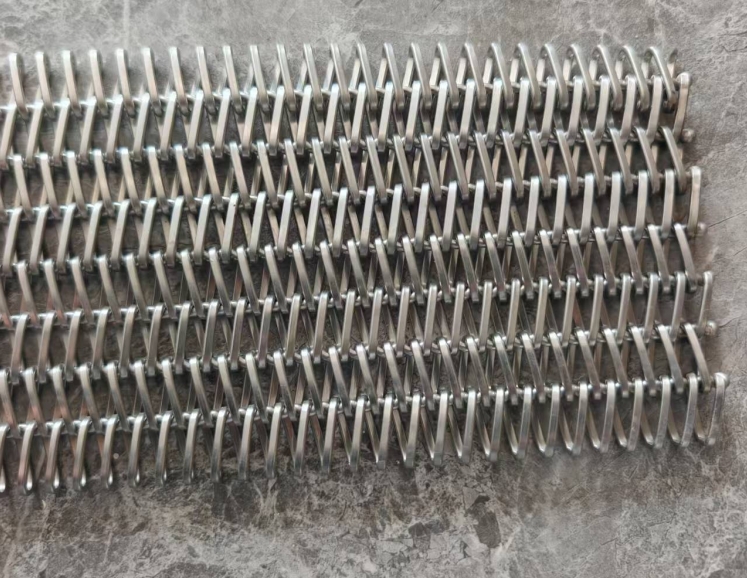
Վառարանի գոտու խափանման տարածված պատճառները և դրանց կանխարգելման եղանակները
Բարձր ջերմաստիճանային ջերմային մշակման գործողություններում, ինչպիսիք են սինտերացումը, եռակցումը, թրծումը և կոփումը, w-նՋեռոցի մետաղալարե ցանց Ժապավենը ձեր փոխադրիչ համակարգի բառացի սիրտն է: Երբ վառարանի ժապավենը անսպասելիորեն խափանվում է, հետևանքները անմիջական են՝ արտադրական գծերի կանգ, ջերմային մշակմամբ ենթարկված բաղադրիչների վնաս, էներգիայի կորուստ և թանկարժեք արտակարգ փոխարինման պատվերներ:
Մինչդեռ բարձր ջերմաստիճան Վառարանի գոտիներ Նախագծված են ծայրահեղ ջերմային բեռներին և մեխանիկական լարվածությանը դիմակայելու համար, դրանք գործում են իրենց ֆիզիկական նյութական սահմաններին մոտ։ Վառարանային գոտու խափանման հիմնական արմատական պատճառները հասկանալը գործարանի ինժեներներին և սպասարկման ղեկավարներին հնարավորություն է տալիս կանխարգելիչ միջոցներ ձեռնարկել՝ նախքան աղետալի պատռվածքների առաջացումը։
1. Ջերմային հոգնածություն և ցիկլային օքսիդացում
Արդյունաբերական վառարանների ժապավենները ենթարկվում են անընդհատ տաքացման և սառեցման ցիկլերի, երբ անցնում են տաք գոտիով և վերադառնում շրջակա սենյակային ջերմաստիճանի միջով։
Կրկնվող ջերմային ընդարձակումն ու կծկումը թուլացնում են մետաղալարի համաձուլվածքի մետաղական բյուրեղային կառուցվածքը: Ժամանակի ընթացքում խաչաձև ձողային եռակցումների կամ պարուրաձև մետաղալարի պտույտների երկայնքով առաջանում են միկրոճաքեր, որոնք հանգեցնում են փխրունության և ի վերջո՝ կոտրման: Բարձր աշխատանքային ջերմաստիճանները նաև արագացնում են օքսիդացումը (թեփուկի առաջացումը), ինչը նոսրացնում է մետաղալարի հաստությունը և նվազեցնում ձգման բեռնունակությունը:
Համապատասխանեցրեք ժապավենի համաձուլվածքը հատուկ ձեր աշխատանքային ջերմաստիճանին և վառարանի մթնոլորտին: Բարձր նիկելի, բարձր քրոմի պարունակությամբ համաձուլվածքները (օրինակ՝ Inconel 600/601 կամ 314 չժանգոտվող պողպատը) շատ ավելի լավ են դիմակայում նստվածքի առաջացմանը և սողալուն, քան ստանդարտ ջերմակայուն տեսակները: Ավելին, խուսափեք հանկարծակի ջերմային տատանումներից՝ աստիճանաբար բարձրացնելով վառարանի ջերմաստիճանը մեկնարկի և անջատման հաջորդականությունների ընթացքում:
2. Անհամապատասխան գոտիի լարվածություն և փոխանցման մեխանիկական լարվածություն
Լարվածությունը վառարանի անընդհատ շահագործման ամենանուրբ հավասարակշռություններից մեկն է։
Չափազանց մեխանիկական լարվածությունը պարուրաձև օղակները ձևափոխում է, ինչը հանգեցնում է ժապավենի լայնության նեղացմանը (երևույթ, որը հայտնի է որպես «պարանոցի իջեցում»): Եվ հակառակը, անբավարար լարվածությունը հանգեցնում է շարժիչի թմբուկի սահքի, ցնցումների և տեղայնացված ջերմային աղավաղման:
Տեղադրեք կշռված հակակշռող կամ պնևմատիկ ընդունող համակարգեր, որոնք ավտոմատ կերպով կարգավորում են լարվածությունը՝ աշխատանքային ջերմաստիճանում ժապավենի ընդարձակմանը զուգընթաց: Պարբերաբար ստուգեք շարժիչի ատամնանիվները և շփման թմբուկները՝ անհավասար մաշվածության կամ անհամապատասխանության համար:
3. Գոտու թեքության և հետևման անհամապատասխանություն
Գոտու թեքությունը վերաբերում է գոտու երկայնքով կողմնային կորությանը: Երբ ցանցային գոտին ուղիղ չի ընթանում, այն ուժեղ շփում է վառարանի պատի կամ ներքին հրակայուն ծածկույթների հետ:
| Քեմբերինգի պատճառը | Գործառնական ազդեցություն | Կանխարգելման ռազմավարություն |
|---|---|---|
| Անհավասար ջերմության բաշխում | Օջախի մի կողմում սառը կետերը առաջացնում են անհավասար ընդլայնում: | Կարգավորեք ջեռուցման տարրերը և գազային այրիչները՝ խաչաձև օջախի միատարր ջերմաստիճանը պահպանելու համար։ |
| Սկզբնական սխալ կարում | Անուղղանկյուն ցանցի միացումը ներմուծում է մշտական կողային ձգում։ | Համոզվեք, որ խաչաձև ձողերով եռակցված և պարուրաձև միացումները կտրված և միացված են խիստ քառակուսի ($90^\circ$): |
| Մաշված հենարանային սահնակներ | Ակոսավոր կամ անհարթ օջախի թիթեղները քաշում են գոտու մի կողմը։ | Պարբերաբար ստուգեք և հավասարեցրեք ներքին հենարանային ժապավենները և գլանաձև մահճակալները։ |
4. Արտադրանքի գերբեռնվածություն և քիմիական աղտոտում
Քառակուսի մետրի համար նախատեսված հզորությունը գերազանցող օգտակար բեռների տեղադրումը ստեղծում է չափազանց մեծ դիմադրողական ուժեր օջախի վրա: Բացի այդ, քսանյութերը, մարող յուղերը կամ մուտքային մետաղական մասերի վրա մնացած ագրեսիվ քիմիական մնացորդները կարող են ագրեսիվ ռեակցիայի մեջ մտնել համաձուլվածքային մետաղների հետ բարձր ջերմաստիճաններում՝ առաջացնելով լուրջ միջհատիկային կոռոզիա և արագ տեղայնացված քայքայում:
Համոզվեք, որ մասերը պատշաճ կերպով յուղազերծված են նախնական տաքացման գոտի մտնելուց առաջ և խստորեն հետևեք ձեր կոնկրետ հյուսվածքի մոդելի համար սահմանված առավելագույն բեռնվածության քաշի ուղեցույցներին (օրինակ՝ հավասարակշռված հյուսվածք ընդդեմ բարդ հյուսվածքի):
Առավելագույնի հասցրեք ծառայության ժամկետը Global Mesh Belt-ի միջոցով
Վառարանի գոտու վաղաժամ խափանման կանխումը սկսվում է բարձր ճշգրտության, ջերմակայուն հյուսված մետաղալարե ցանցի ընտրությունից, որը հատուկ նախագծված է ձեր ջերմային միջավայրի համար։ Huada մետաղական ցանցային գոտի մասնագիտացած է հատուկ նախագծված արդյունաբերական փոխադրիչ ժապավենների արտադրության մեջ, որոնք նախատեսված են բարձր ջերմաստիճանային պայմաններին դիմակայելու համար։
Ինչու են առաջատար արտադրողները ապավինում Huada մետաղական ցանցային գոտիին.
- Բարձր ջերմաստիճանի բարձրակարգ համաձուլվածքներ՝ Բարձրորակ չժանգոտվող պողպատից, Incoloy-ից, Inconel-ից և մասնագիտացված բարձր նիկելի համաձուլվածքներից պատրաստված ճշգրիտ հյուսված, նախատեսված մինչև 1200℃ (2190℉) ջերմաստիճանի համար։
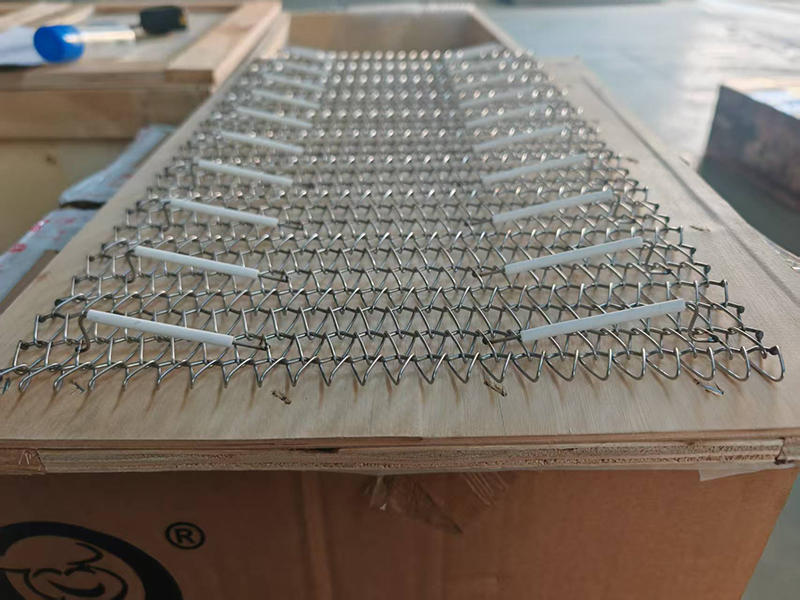
- Ինժեներական ցանցային կառուցվածքներ՝ Հավասարակշռված և կրկնակի հավասարակշռված հյուսվածքից մինչև ձողերով ամրացված և սանդուղքային գոտիներ, որոնք համապատասխանում են ձեր ճշգրիտ բեռի խտությանը և փոխանցման կոնֆիգուրացիային։
- Խիստ չափսերի համապատասխանություն. Միատարր պարուրաձև քայլը և ուղիղ խաչաձև ձողերի երկրաչափությունը նվազագույնի են հասցնում թեքվելու ռիսկերը և երաշխավորում են հարթ հետևում։
- Պատվերով OEM արտադրություն: Մասնագիտացված եզրերի մշակում (եռակցված, ամրացված կամ շղթայական եզրեր), որոնք նախատեսված են մաշվելը և մեխանիկական խցանումը կանխելու համար։
Սպասարկման ամփոփ ստուգաթերթիկ
Ձեր շարունակական վառարանի գոտու ներդրումը պաշտպանելու համար՝